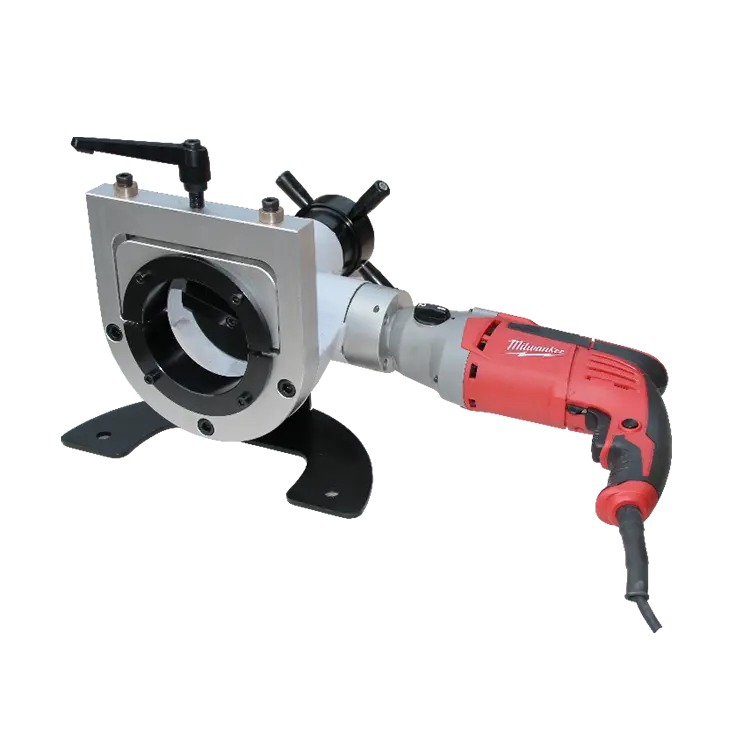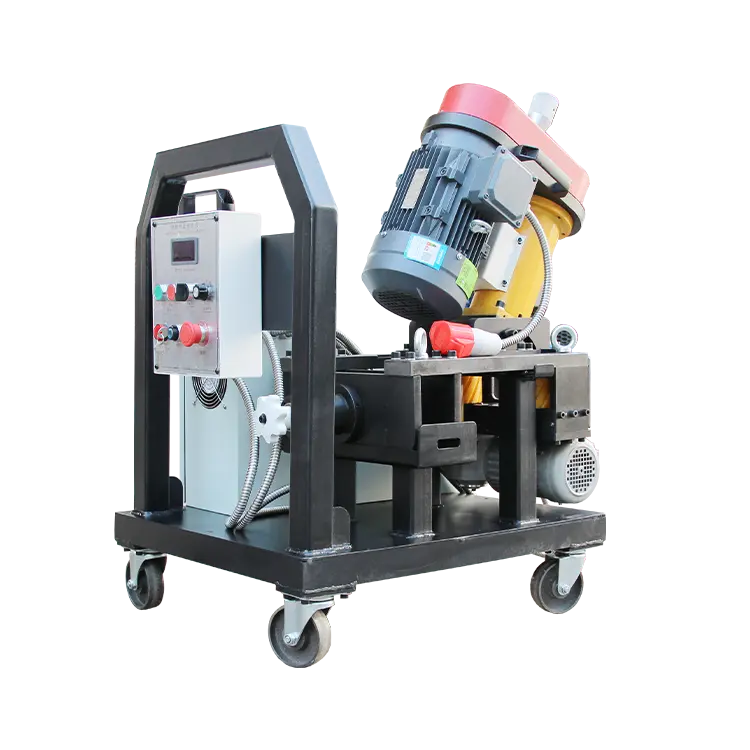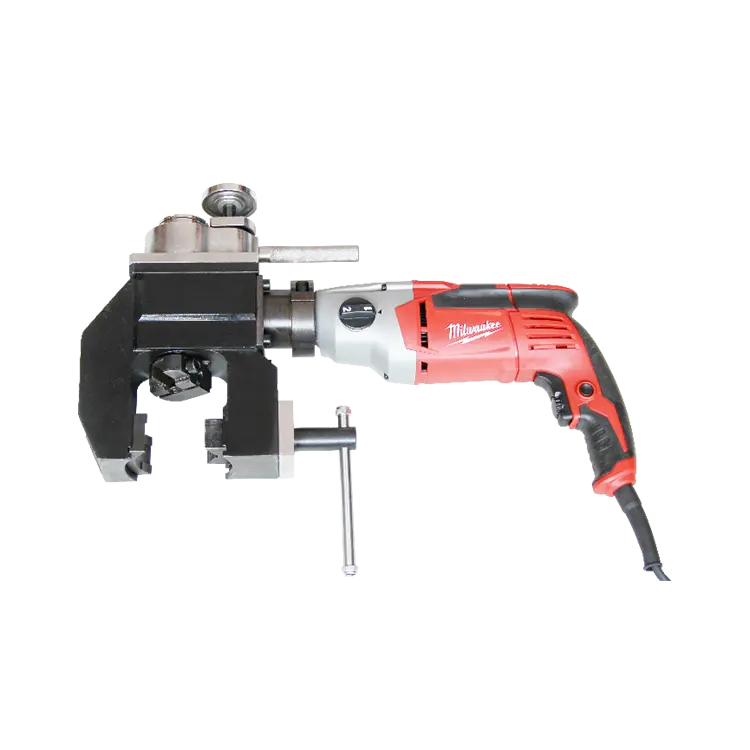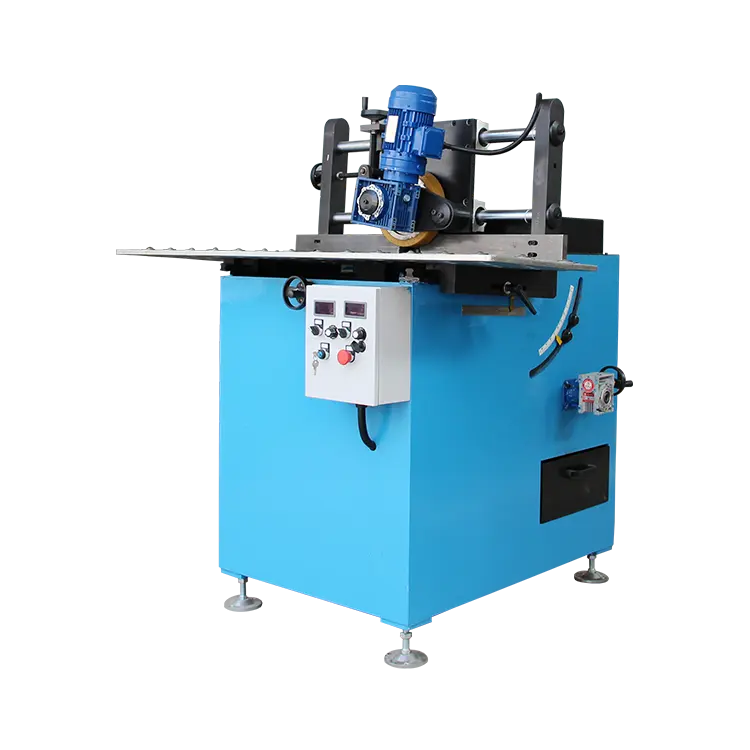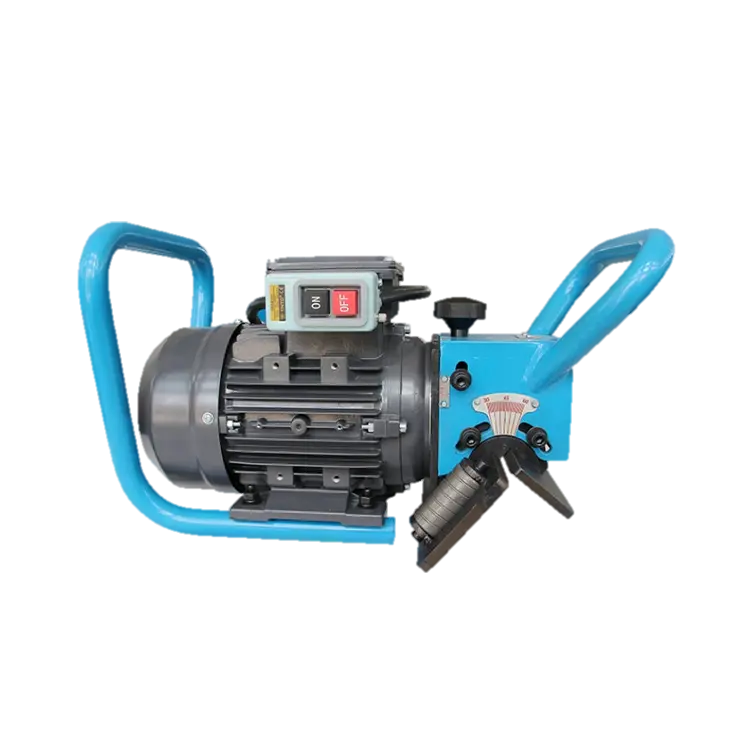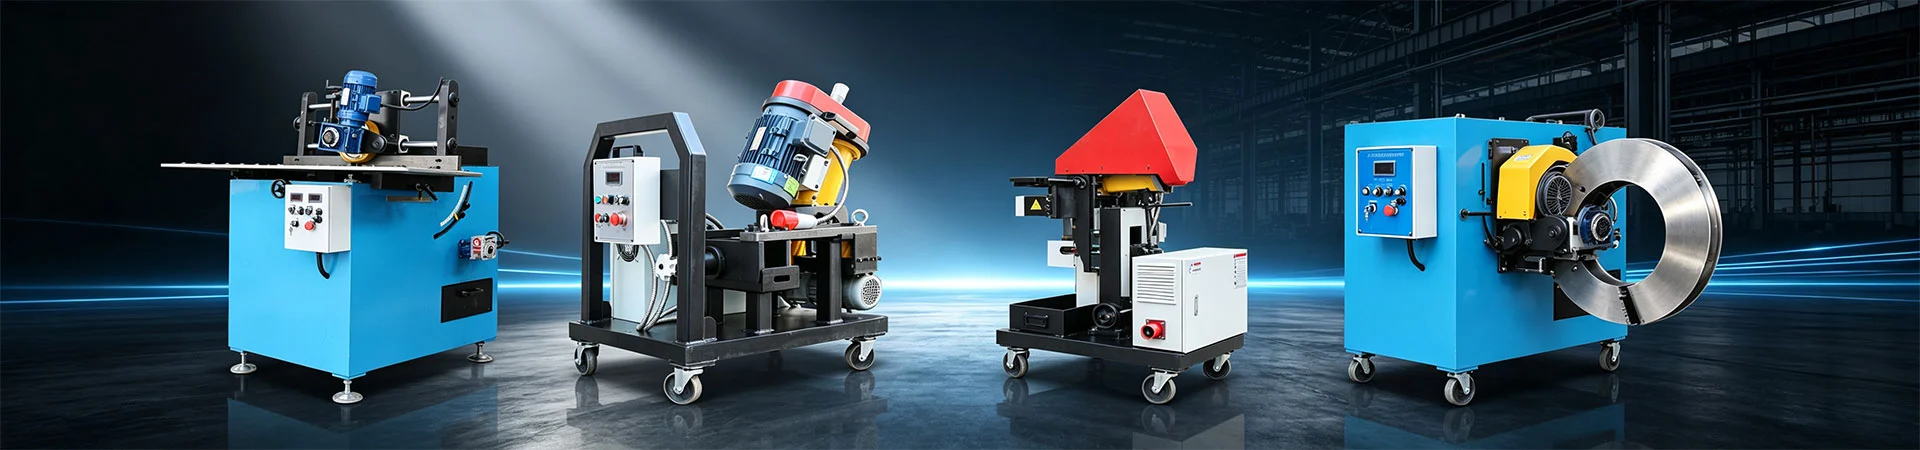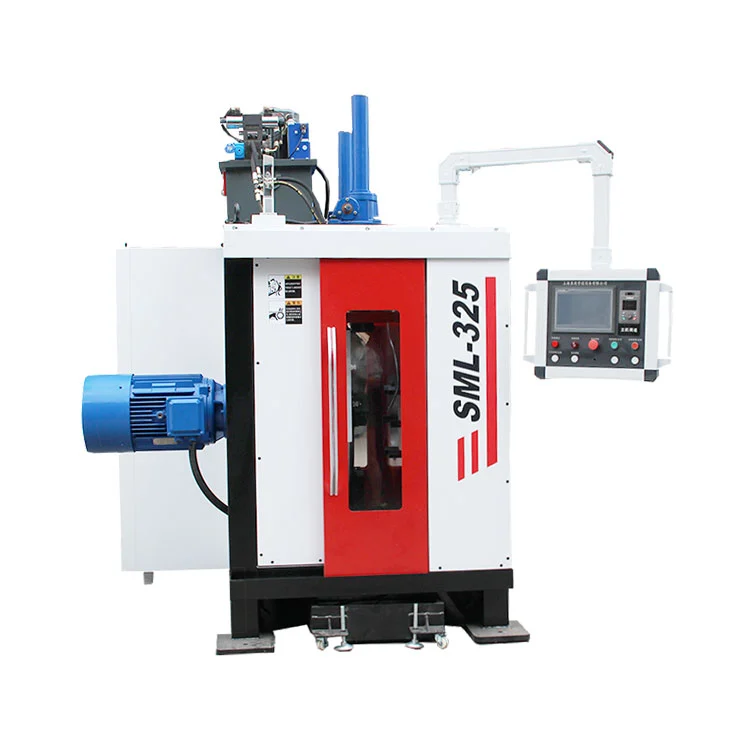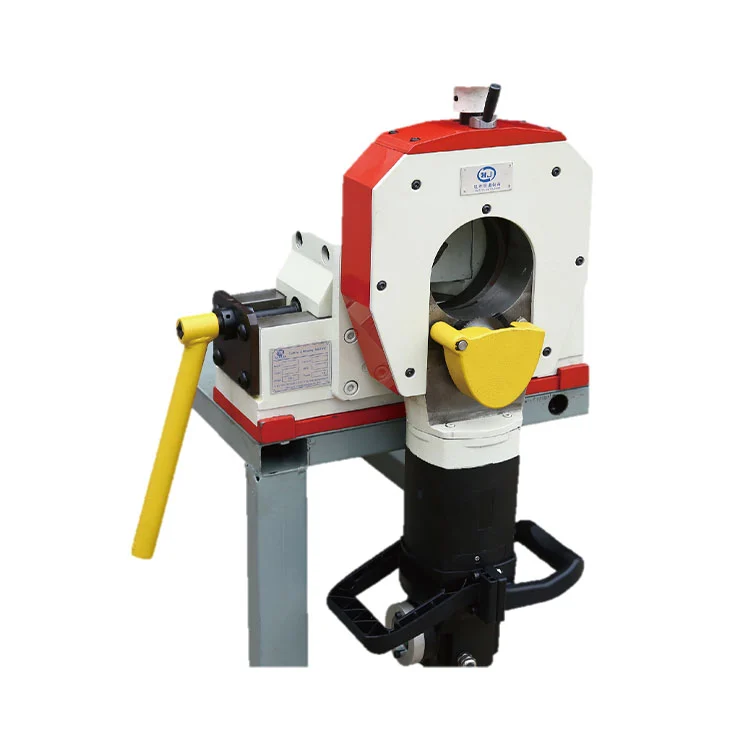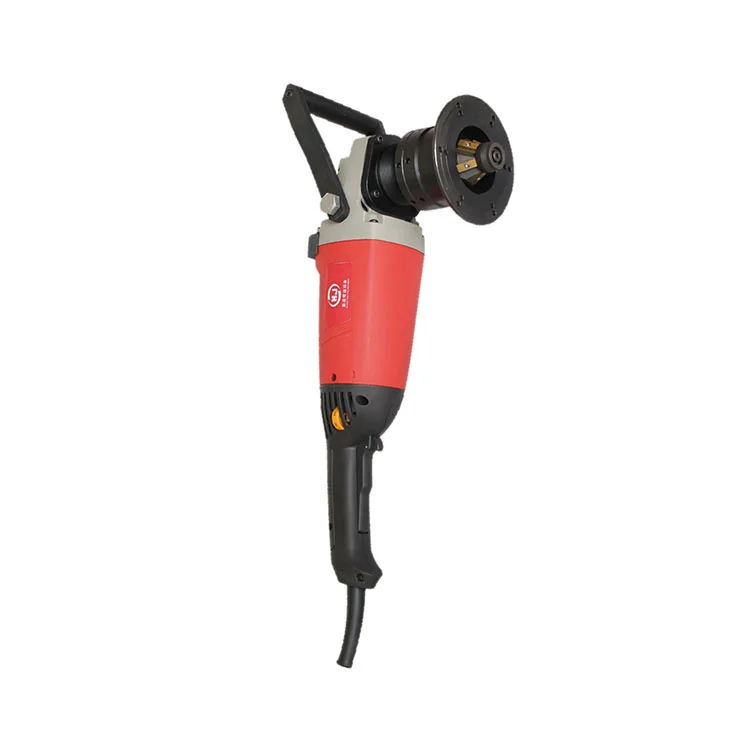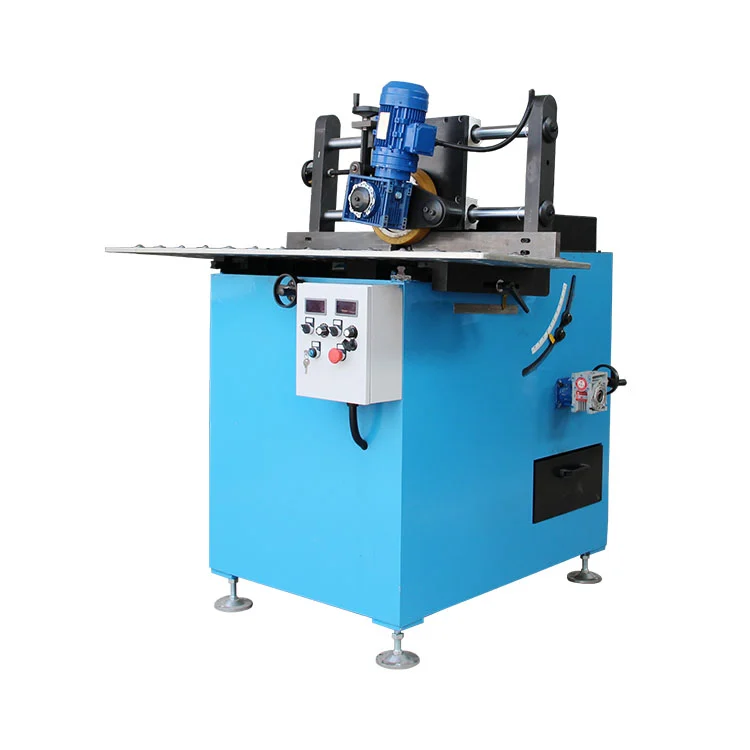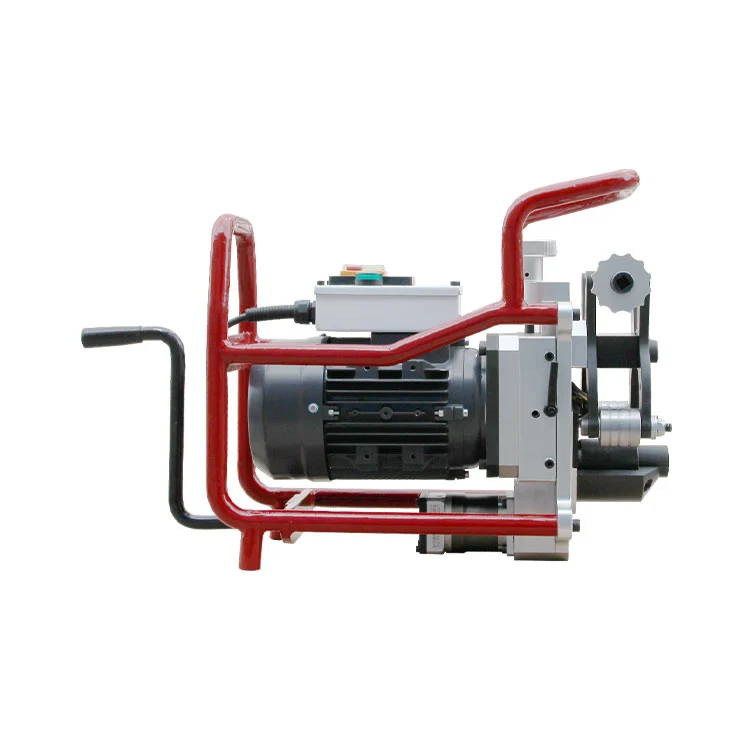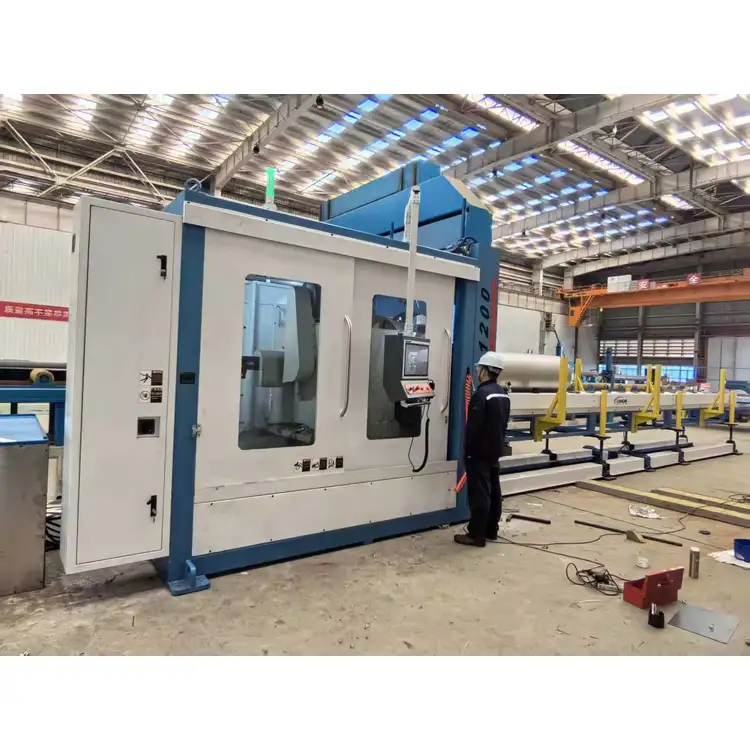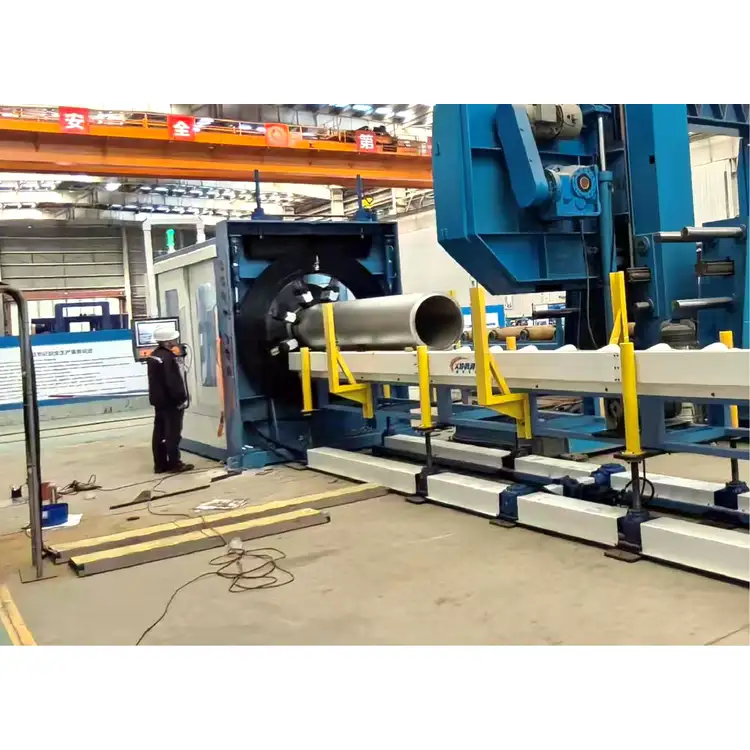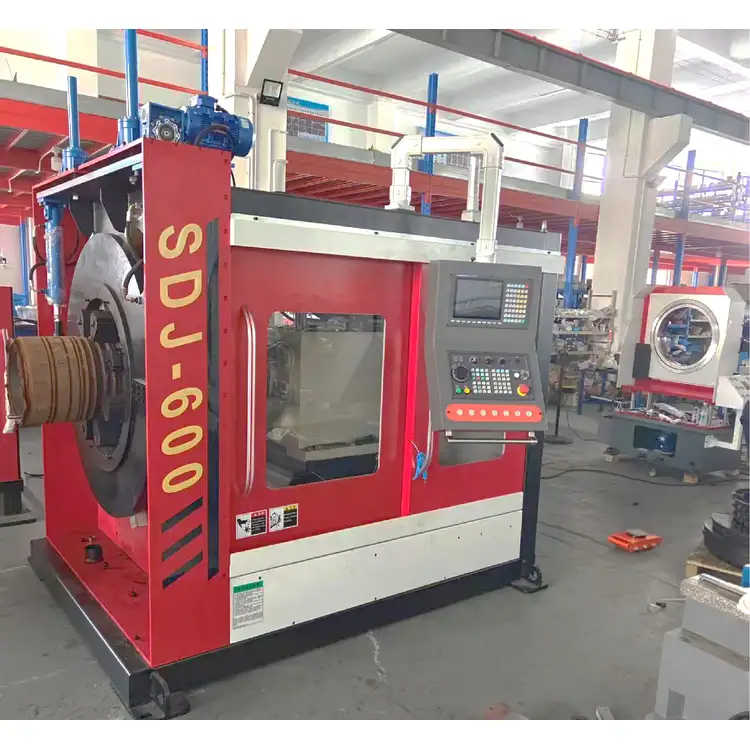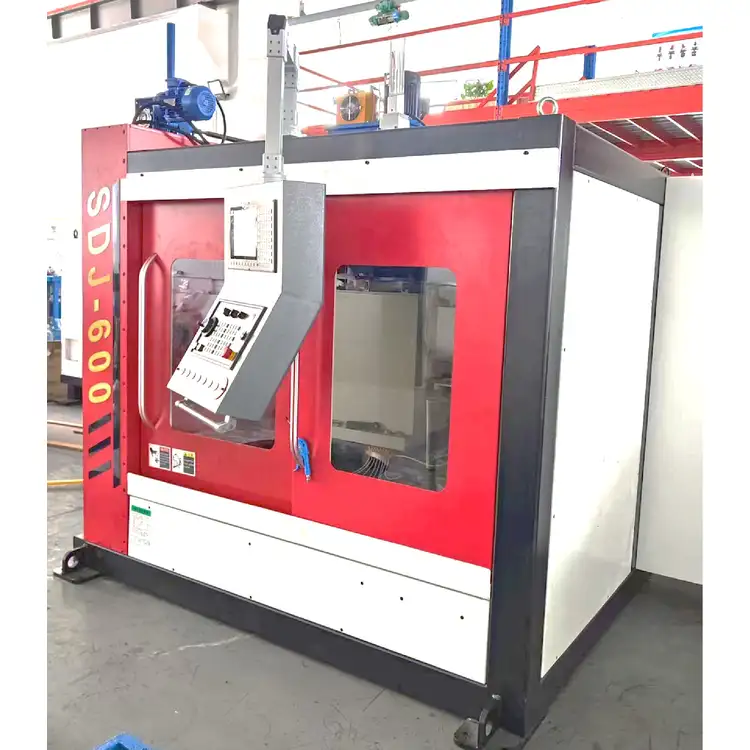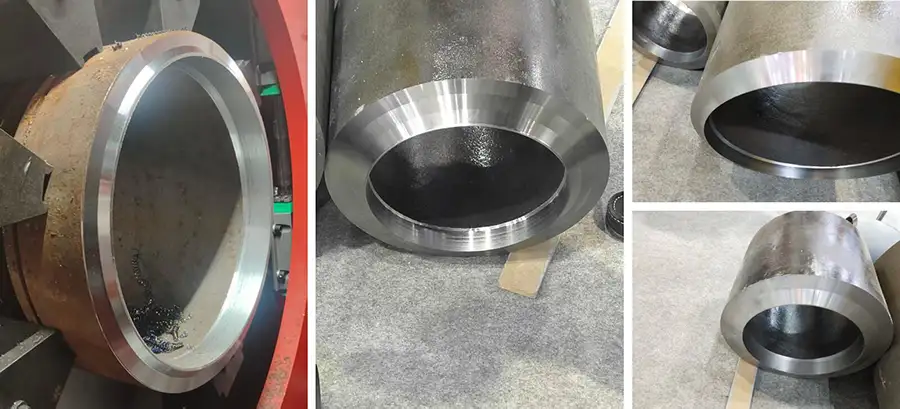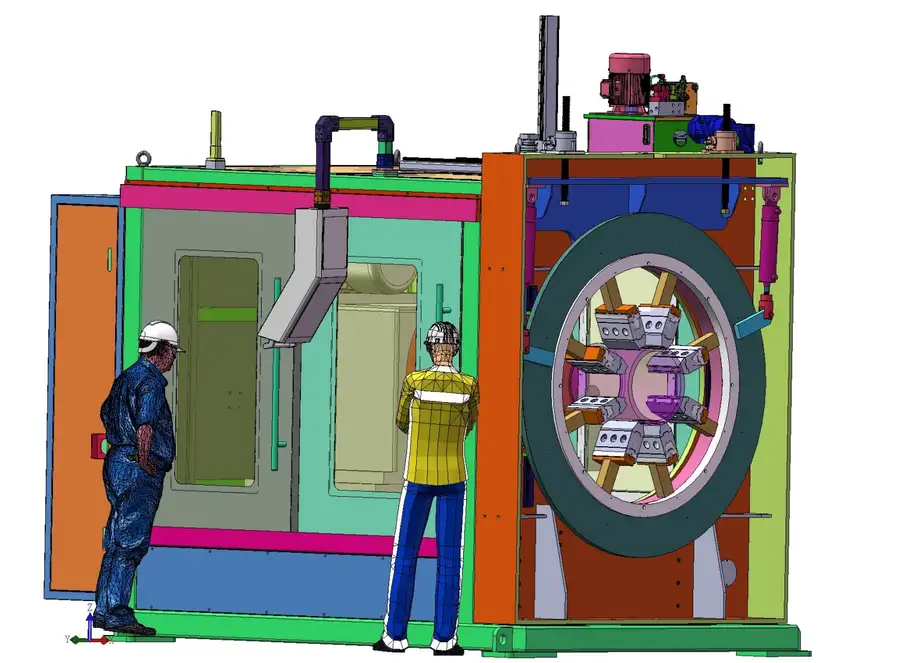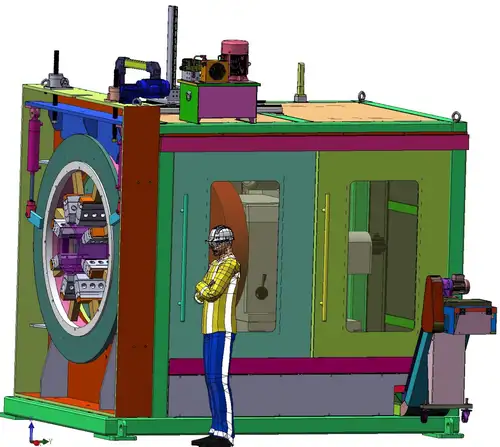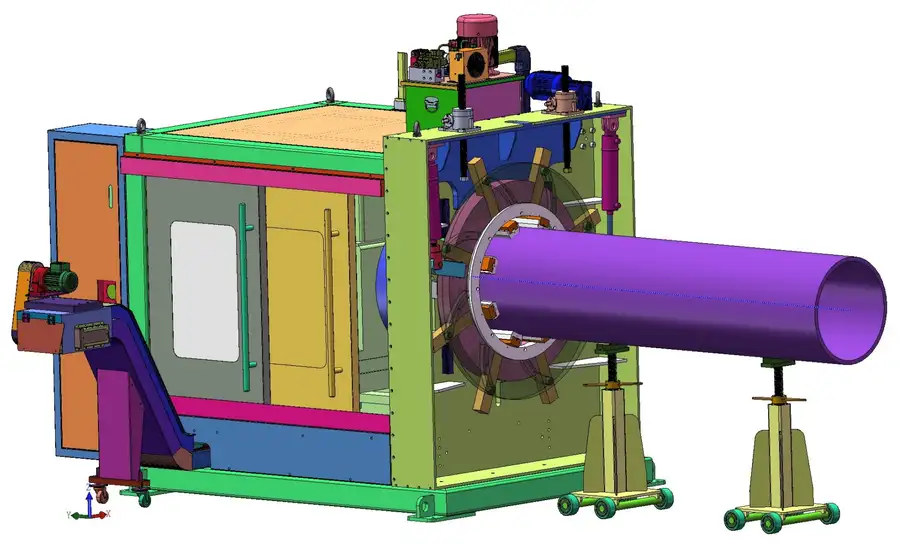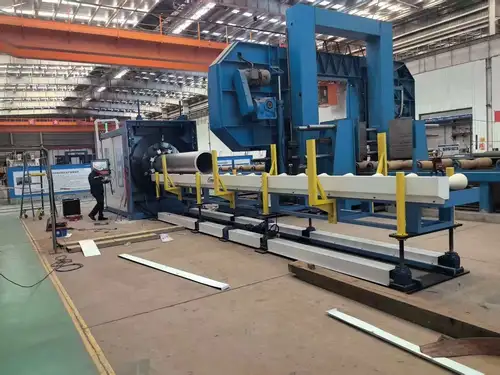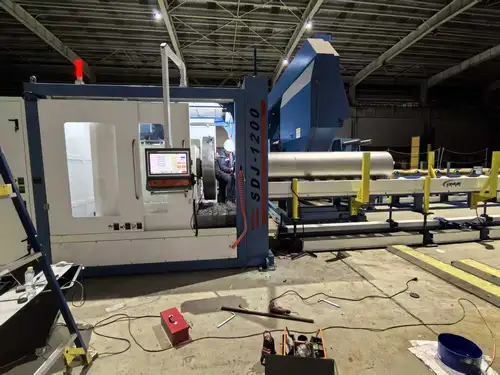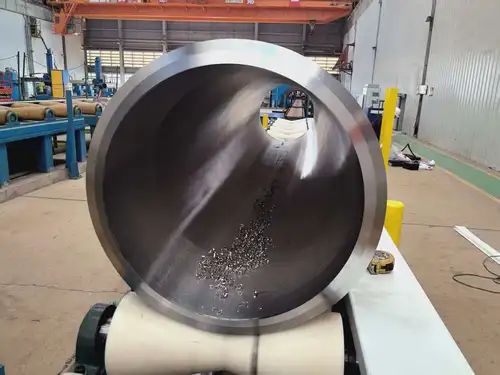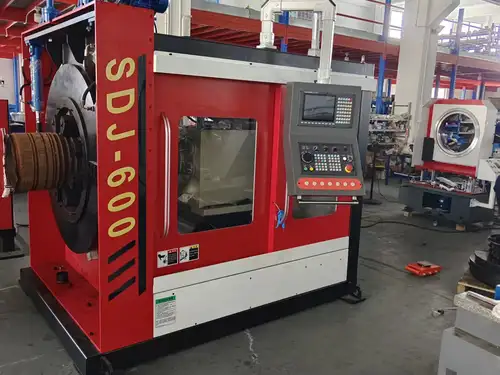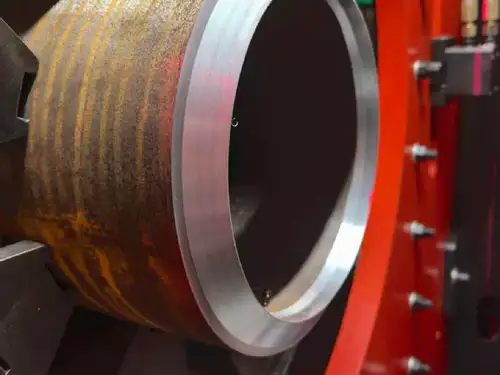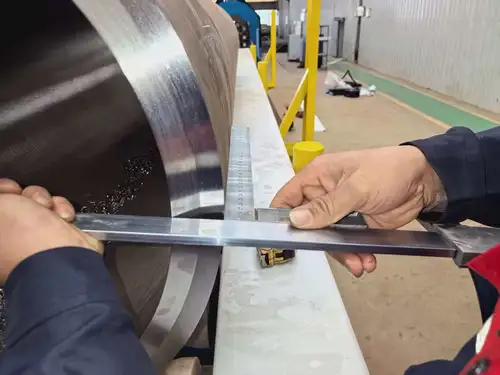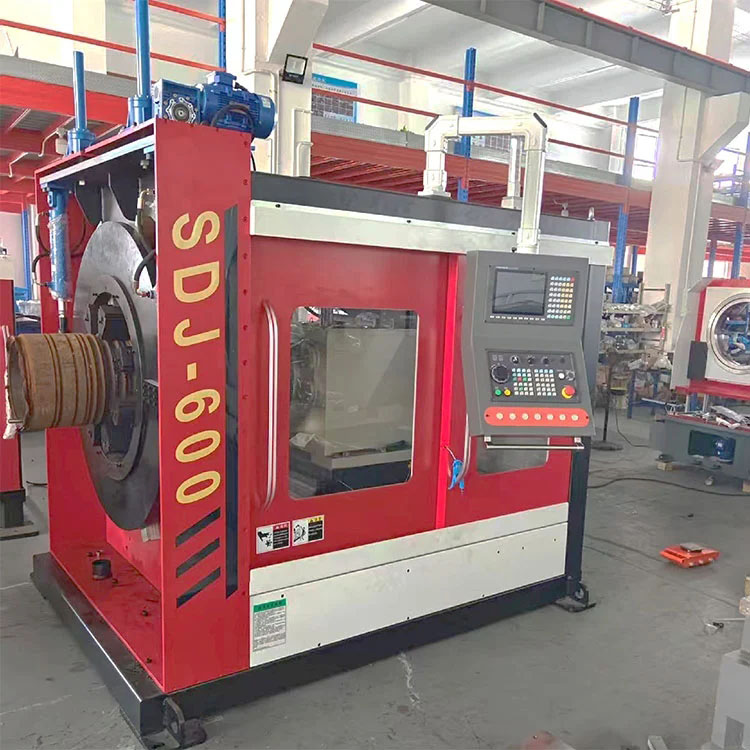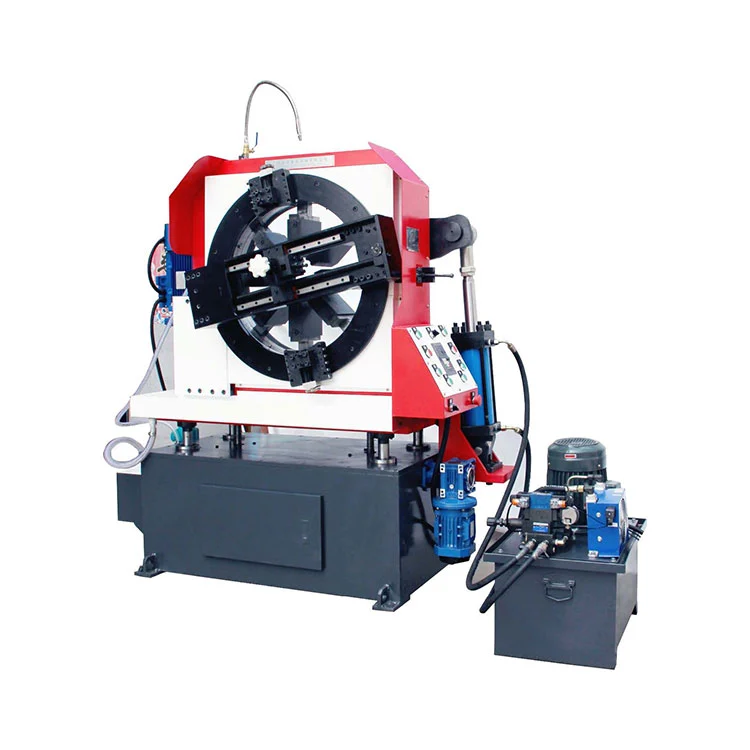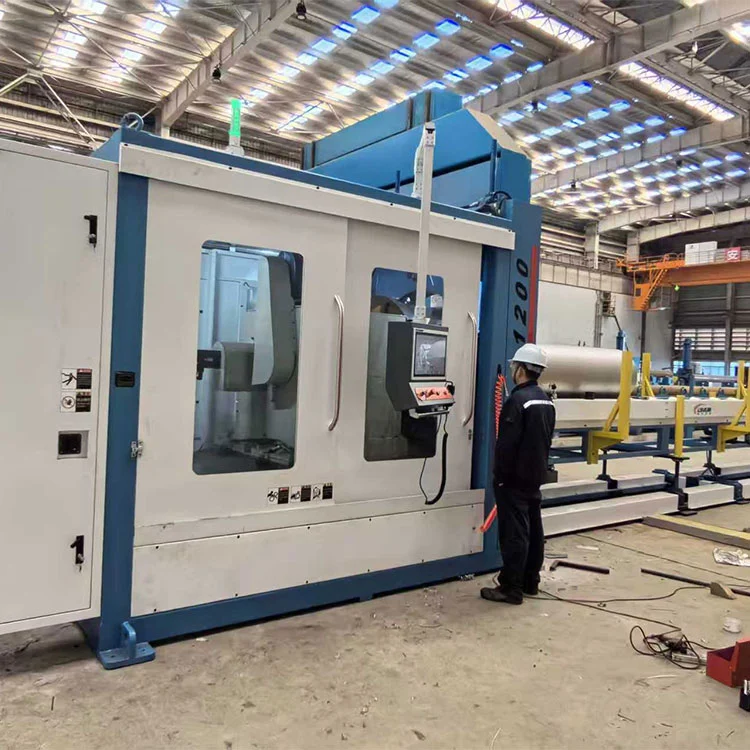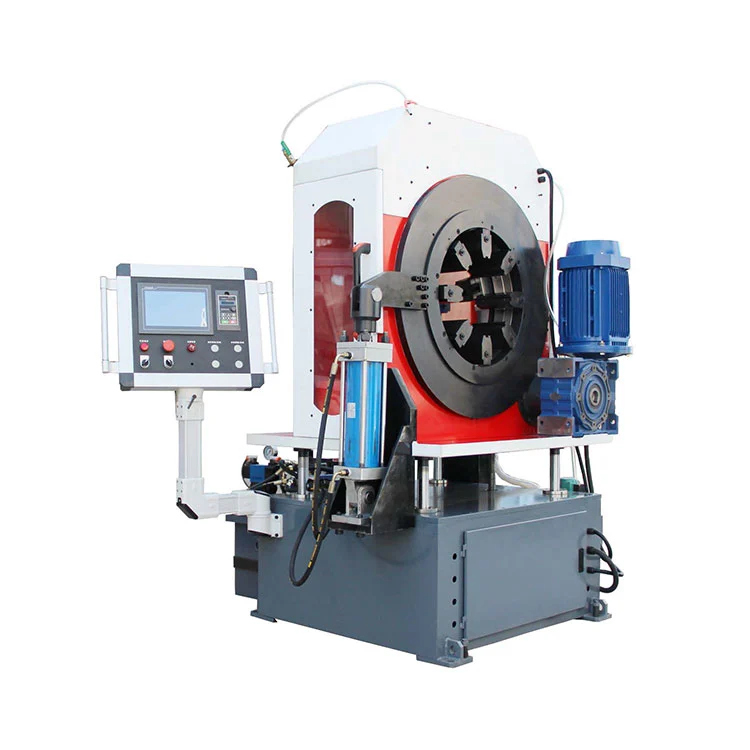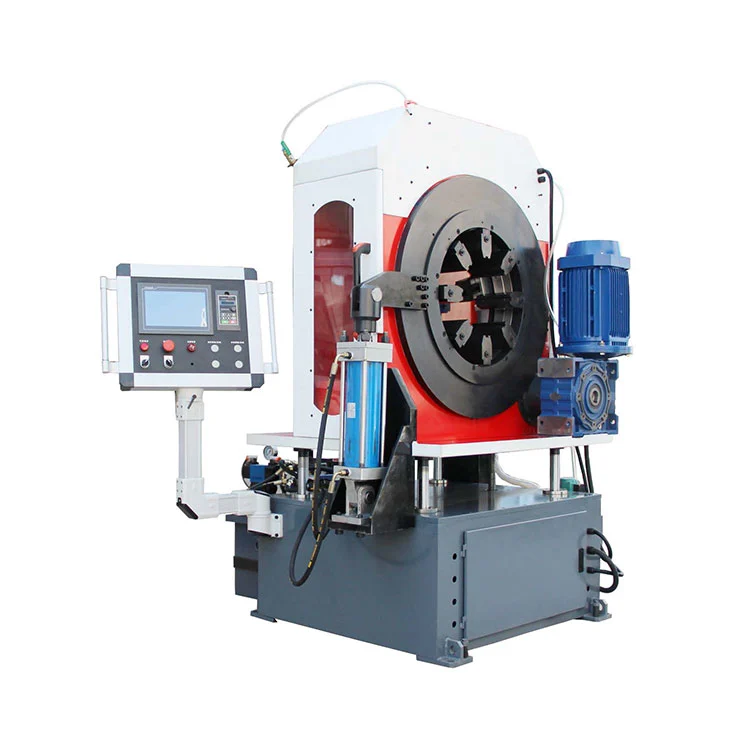
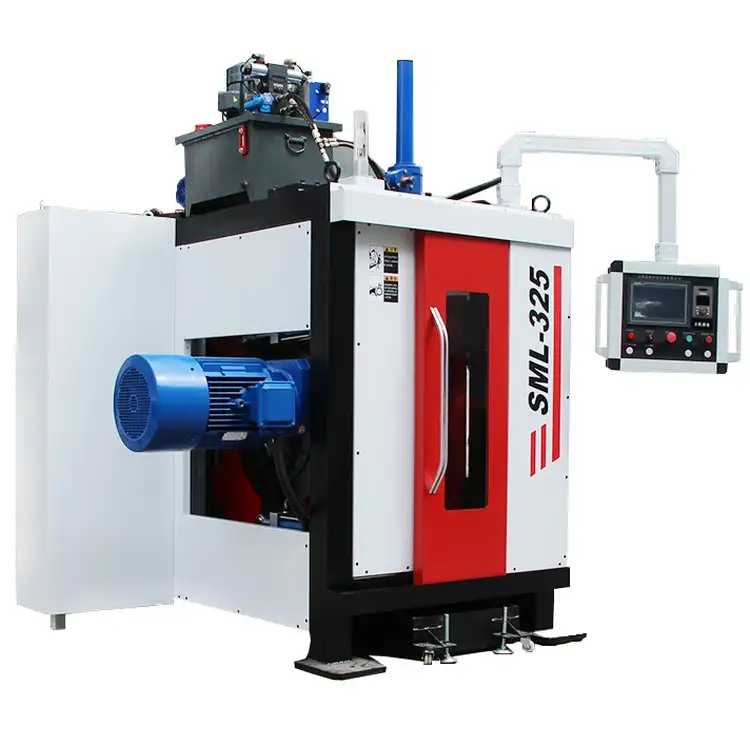
Mit dem Fokus auf hoher Präzision, hoher Effizienz und großer Flexibilität bietet dieses CNC-Anfasmaschinenrohr eine hervorragende Leistung für eine Vielzahl von Anwendungsszenarien. Die Haupteinheit verfügt über ein integral gegossenes, einteiliges Design. Durch die Nutzung der hohen Präzision der Gusstechnologie werden genaue Abmessungen und eine gleichmäßige Spannungsverteilung über alle Abschnitte des Maschinenrahmens gewährleistet. Dies bietet eine solide und zuverlässige strukturelle Grundlage für den stabilen Betrieb interner Kernkomponenten und garantiert eine gleichbleibend hohe Leistungsabgabe der Geräte.
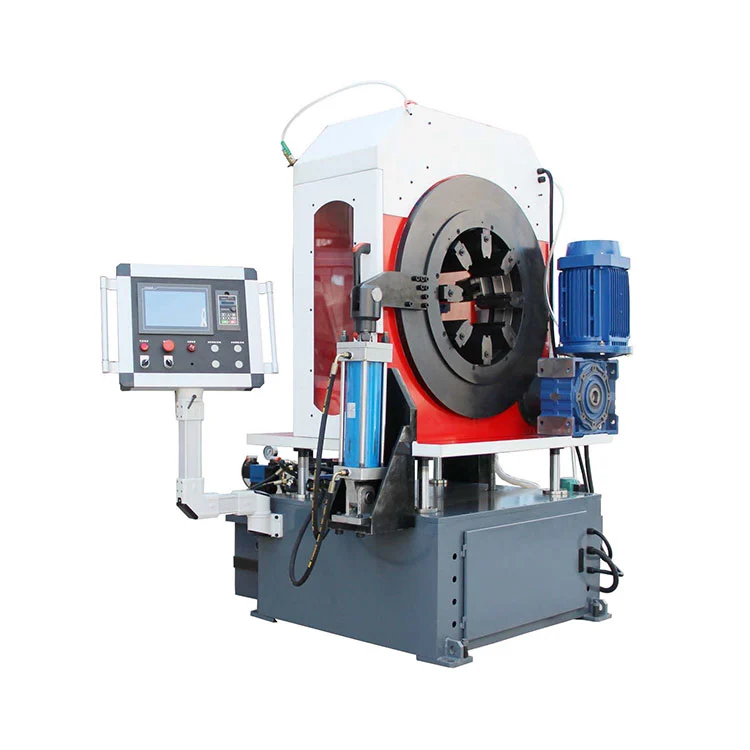
Dieses CNC-Anfasmaschinenrohr verfügt über einen Rahmen aus verdicktem Material, der präzisionsgeschweißt zu einer stabilen Schutzstruktur ist. Es bietet eine hervorragende Schlag- und Verformungsbeständigkeit, um Kernkomponenten vollständig abzuschirmen. Die Basis besteht aus hochwertigem Edelstahl mit hervorragender Korrosions- und Verschleißfestigkeit für eine längere Lebensdauer und zeichnet sich durch ein glattes, raffiniertes und attraktives Erscheinungsbild aus.
Der Hauptkörper weist ein integral gegossenes, einteiliges Design auf. Dank hochpräzisem Guss gewährleistet es eine präzise Maßkontrolle und eine gleichmäßige Spannungsverteilung im gesamten Rahmen. Dies schafft eine robuste strukturelle Basis für den stabilen Betrieb der internen Kernteile und sorgt für eine gleichbleibend hohe Leistung.
Eine 8-Backen-Klemmkonfiguration ist speziell für das Spannen von Rohren konzipiert. Im Vergleich zu herkömmlichen Spannmethoden vergrößert das 8-Backen-Design die Kontaktfläche mit dem Rohr und reduziert den Druck pro Flächeneinheit. Es sorgt für eine feste Klemmung und stabile Bearbeitung und schützt gleichzeitig das Rohrprofil und die Oberfläche vor Verformung und Beschädigung.
Das Zuführsystem wird von einem hinten montierten Motor angetrieben und ersetzt den herkömmlichen Aufbau aus Frontmotor und Schleifringgetriebe. Diese Verbesserung eliminiert häufig auftretende Probleme mit hohem Ausfallrisiko wie schlechten Kontakt, Verschleiß und Alterung im Zusammenhang mit Frontmotor- und Schleifringbaugruppen. Es erhöht die Stabilität und Zuverlässigkeit des Vorschubantriebs und reduziert Ausfallzeiten für Wartungsarbeiten.
Ausgestattet mit einem Doppelgestänge für vertikales Heben und horizontale Bewegung führt der Mechanismus die Rohrpositionskalibrierung automatisch durch, ohne dass wiederholte manuelle Einstellungen erforderlich sind. Es rationalisiert Zentriervorgänge, sorgt für eine genaue Rohrausrichtung, reduziert den Arbeitsaufwand und steigert die Arbeitseffizienz.
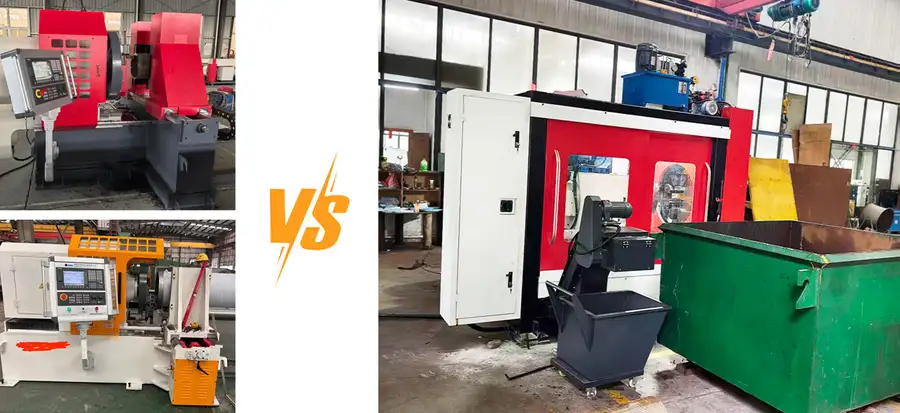
Das unabhängige hintere Spanabfuhrmodul ist von der Kernbearbeitungszone getrennt. Diese Anordnung verhindert, dass Späne die Bearbeitungsgenauigkeit beeinträchtigen, erleichtert die Reinigung von Rückständen und die Komponentenwartung, verringert die Schwierigkeiten bei der routinemäßigen Wartung und verbessert die Wartungsfreundlichkeit der gesamten Anlage.
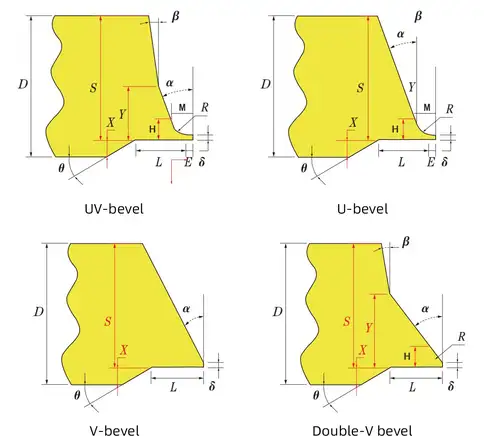
Andere Fasenprofile können je nach Bedarf angepasst werden.
Hochauflösendes LCD-Display
Einfach Parameter einstellen; Variable Daten können gesammelt und im Systemspeicher oder auf der SD-Karte gespeichert werden. Daten können auch über Ethernet oder USB gespeichert, analysiert und überprüft werden.
Gesteuert über EtherCAT oder MIII-Bus für bessere Echtzeitleistung und einfachere Wartung.
Integrierte IoT-Schnittstelle für den Zugriff auf Bearbeitungsdaten in Echtzeit für eine vereinfachte Verwaltung.
Unterstützt erweiterbare Anwendungssoftwaremodule. Benötigte Module können je nach Kundenwunsch als Plug-Ins hinzugefügt werden.
2 GB RAM gepaart mit 8 GB Speicher sorgen für eine hervorragende Ausführungsgeschwindigkeit.
Mit dem Fokus auf hoher Präzision, hoher Effizienz und großer Flexibilität bietet es eine überragende Leistung für vielfältige Anwendungsszenarien.
Eingabeschnittstelle: Empfängt Signale von externen Geräten, einschließlich Tastatureingaben auf dem Maschinenbedienfeld, Signale von verschiedenen Sensoren (Positionssensoren, Temperatursensoren usw.) und von externen Geräten übertragene NC-Bearbeitungsprogramme. Zu den gängigen Eingangsschnittstellen gehören USB, serielle Schnittstelle und Ethernet für eine einfache Verbindung und einen einfachen Datenaustausch mit verschiedenen Peripheriegeräten.
Ausgangsschnittstelle: Überträgt vom CNC-System verarbeitete Steuersignale an Maschinenaktoren wie Antriebsmotoren, Magnetventile und Anzeigeleuchten, um Maschinenbewegungen, Aktionen und Statusanzeigen zu steuern. Art und Format der Ausgangssignale müssen zu den angeschlossenen Aktoren passen, um eine genaue Signalübertragung und -ausführung zu gewährleisten.
Für die Anzeige der CNC-Bedienoberfläche, der Bearbeitungsprogramme, der Prozessparameter, des Maschinenstatus, der Alarmmeldungen und mehr wird im Allgemeinen ein LCD- oder Touchscreen-Display verwendet, um eine bequeme Überwachung und Bedienung durch den Bediener zu ermöglichen.
Unterstützt die Kommunikation mit externen Geräten. Es kann Daten mit Host-Computern austauschen, um Fernüberwachung, Programmübertragung und Systemaktualisierungen zu realisieren, oder sich mit anderen CNC-Geräten vernetzen, um den koordinierten Betrieb und die zentrale Verwaltung mehrerer Maschinen zu ermöglichen. Kabelgebundene Kommunikation ist verfügbar.
Durch die Verwendung einer fortschrittlichen Multi-Core-CPU-Architektur und einer leistungsstarken Plattform auf Supercomputing-Niveau sorgt es für ein äußerst reibungsloses Betriebserlebnis.
Ausgestattet mit 2 GB Speicher für reibungslose Programmausführung und zuverlässige Bewältigung vielfältiger Aufgaben.
Hohes Anti-Interferenz-Design, bestandener 4,5-kV-EFT-Test und CE-Zertifizierung.
Unterstützt eine hochstabile RS485-Kommunikation zur zuverlässigen Erweiterung von Peripheriegeräten.
Max. 256 I/O-Punkte zur Steuerung weiterer Mechanismen verfügbar.
Unterstützt bis zu 64-Achsen-Steuerung für außergewöhnliche Steuerungsmöglichkeiten.
Der USB 3.0-Anschluss ermöglicht einen schnellen und bequemen Programmimport und -transfer.
Der Programmblock-Look-Ahead erreicht 8000 Blöcke/s für eine überragende Verarbeitungsleistung.
RT-Linux eingebettete Steuerungssystemplattform
Vollständiges Ausführungsmodul für die Kompilierung
Konfigurierbare IoT-Entwicklungsplattform
Fernunterstützung für Fehlerdiagnose und Systemaktualisierung
Plattformbasiertes Designkonzept
64-Bit-Hochgeschwindigkeits- und hochpräzise Kontursteuerung
Konversationsunterstützte Programmbearbeitung
Spezielle Kurvenbearbeitung: Unterstützt die Bearbeitung mit konstanter Oberflächengeschwindigkeit für Parabeln und Spline-Kurven, um eine hervorragende Oberflächengüte zu erzielen. Die Spline-Teach-Funktion passt Kurven zwischen Punkten automatisch über kubische Gleichungen an, um im Vergleich zu herkömmlichen Teach-Modi glattere Profile zu erzielen.
Integriert offene UI- und SPS-Plattformen. Kunden können Schnittstellen und Funktionen frei anpassen, um einen hochgradig personalisierten Betrieb zu erreichen.
Die selbstdefinierbare Berechtigungszuweisung erhöht die Flexibilität und Anpassungsfähigkeit des Systems erheblich und ermöglicht individuelle Zugriffsrechte für verschiedene Benutzer.
Unterstützt grafische Simulation, Konversationsprogrammierung und benutzerdefinierte M-Code-Funktionen.
Schnelle Ausführung: Die kurze SPS-Abtastzeit ermöglicht eine schnelle Reaktion auf Bearbeitungsbefehle und verbessert die Produktivität.
Verfolgt automatisch die Werkstückposition per Vision und sammelt Positionsdaten in Echtzeit, um die industrielle Automatisierungssteuerung zu erleichtern.
Direkte Verbindung mit Smart-Kameras; Der PC-BASE-Modus ist ebenfalls verfügbar, um Sichtpositionierung, fliegendes Schießen und andere Funktionen zu realisieren.
Verbindet bis zu 8 Vision-Systeme, um die grafische Integration und Datenanalyse mehrerer Kameras zu realisieren.
Unterstützt die Servospannungsregelung mit PID-Einstellung und Master-Ratio-Funktionen, die in Kombination verwendet werden können. Das Master-Verhältnis umfasst das aktive nichtlineare Master-Verhältnis und das lineare Feedback-Master-Verhältnis.
Spezielle Steuerungssysteme, Servoantriebe und USV-Module sind verfügbar.
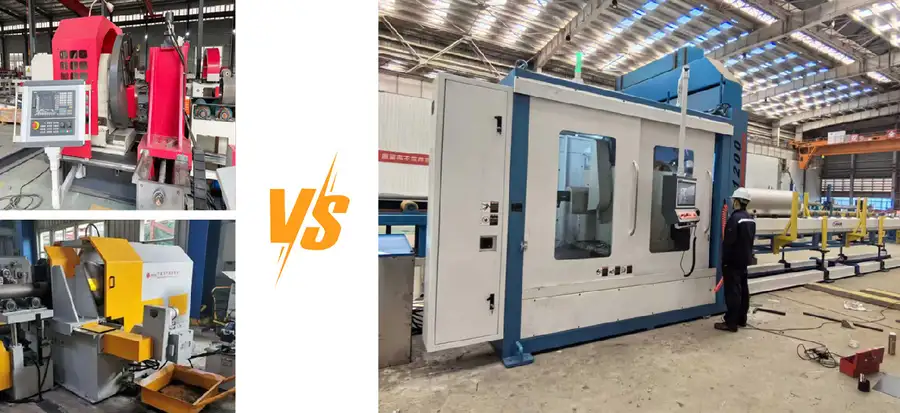
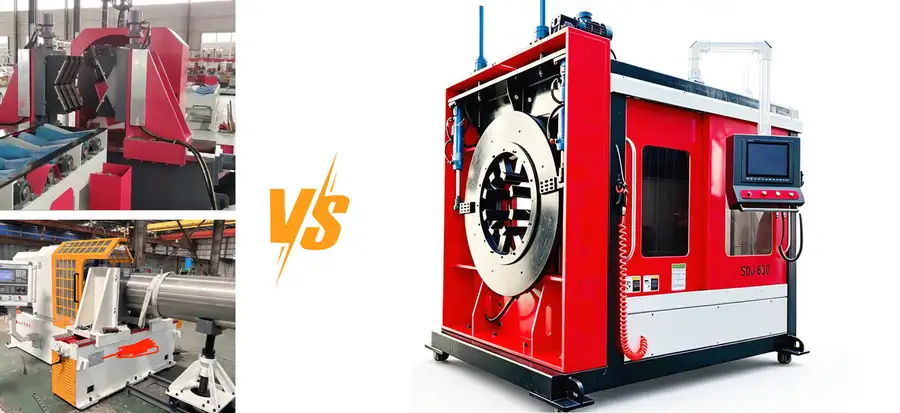
| Xianjin-Pipeline | VS | Inländische Kollegen |
| Selbstzentrierende Mehrbackenspannung für hohe Präzision | Spannmethode | Bei der V-Klemmung ist die Genauigkeit der Wiederholpositionierung schlecht und es kommt zu einer Verformung dünnwandiger Rohre |
| Hinterer Servomotor für Vorschub und Rückzug; Hohe Bearbeitungseffizienz (1–2× höher als bei inländischen Konkurrenten) und verbesserte Stabilität | Fütterungsmechanismus | Frontmotor: langsame Einfahrgeschwindigkeit und geringer Wirkungsgrad; hintere Schleifringe bringen hohe Ausfallraten mit sich |
| Hartschienendesign für den Werkzeugträger-Vorschubmechanismus, Genauigkeit ±0,1 mm | Fütterungsmechanismus | Einige Hersteller verwenden Linearführungen mit einer Genauigkeit von 0,5–2 mm |
| Vollständiger Maschinenschutz für mehr Sicherheit | Sicherheitsschutz | Teilweiser Frontschutz: Späne spritzen nach außen |
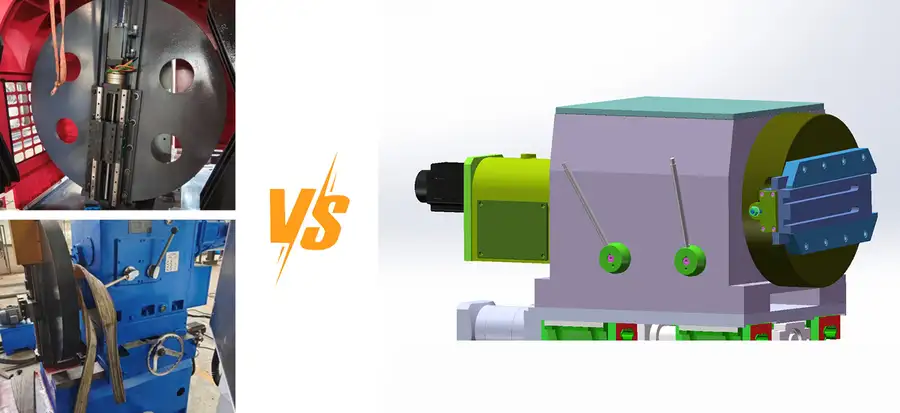
| Gangschaltung + Drehzahlregelung der Spindel mit variabler Frequenz für mehr Drehmoment | Spindelgehäuse | Nur Drehzahlregelung der Spindel mit variabler Frequenz, was zu einem niedrigen Drehmoment bei der Bearbeitung mit niedriger Geschwindigkeit führt |
| 2,3-kW-Hochleistungs-Vorschubmotor, der die doppelte Bearbeitungskapazität im Vergleich zu inländischen Geräten bietet | Fütterungsmechanismus | Frontmotor mit geringer Leistung und geringer Eilgangsgeschwindigkeit |
| Alle Zahnräder im Getriebe sind geschliffen | Spindelgehäuse | Einige Hersteller verwenden direkt verzahnte Zahnräder, was laute Geräusche verursacht |
| Integral gegossener Hauptkörper; Harte Schienen, die im gesamten Sortiment eingesetzt werden, sorgen für eine hervorragende Maschinensteifigkeit | Haupteinheit | Linearführungen, die auf Maschinen einiger Anbieter verwendet werden |
Zusammenfassend lässt sich sagen, dass dieses CNC-Anfasmaschinenrohr eine 1–2-mal höhere Gesamteffizienz und eine 5–10-mal bessere Bearbeitungsgenauigkeit als Konkurrenzmodelle erreicht. Sein Spannbereich für die Wandstärke ist besser für die Rohrbearbeitung optimiert.
Produktvergleich – Gesamtschutz
Produktvergleich – Gerätespannung
Produktvergleich – Spanentfernungssystem
Produktvergleich – Zuführmechanismus
Technische Hauptparameter des SDJ-400 (Bearbeitungsbereich: Φ30 – Φ457)
| Nummer | Parameter | Bemerkungen |
| Bearbeitungsbereich | Φ30- Φ 457 | |
| Bearbeitbare Wandstärke | 3-100mm | |
| Abschrägungsprofile | V-, Doppel-V-, U-, UV-, I- und andere Fasenprofile | Kundenspezifische zusätzliche Abschrägungsprofile verfügbar |
| Spannmethode | Hydraulische Mehrbackenspannung | 8-Backen-Synchronspannung |
| Kontrollsystem | Yida, Taiwan | Weitere Steuerungssysteme optional |
| Geeignete Werkstückmaterialien | Kohlenstoffstahl, legierter Stahl, Edelstahl, Niedertemperaturstahl usw. | |
| Hauptmotorleistung | 4KW | |
| Vorschubgeschwindigkeit | Servosteuerung | Einstellbar |
| X-Achsen-Servomotorleistung | 2,3 kW | |
| Y-Achsen-Servomotorleistung | 2,3 kW | |
| Schutzart der Haupteinheit | Vollständiger Rahmenschutz | |
| Art der Spanentfernung | Hinteres Lamellenketten-Spanentfernungssystem | Standard |
| Hydraulikmotorleistung | 2.2/ 5 | Optional |
| Vertikale und horizontale Achsensperrmethode | Manuell / Automatisch | Optional |
| Bildschirmgröße | 15 Zoll, 19 Zoll | Optional |
| Beleuchtung der Haupteinheit | Verfügbar | ROTE Beleuchtung |
| Wiederholgenauigkeit der X-Achsen-Positionierung | ±0,1 | |
| Wiederholgenauigkeit der Y-Achsen-Positionierung | ±0,1 | |
| Hauptmotor-Getriebetyp | Hochleistungs-Keilriemen | |
| Langweilige Tiefe | ≤150mm | Standard-Werkzeugschaft: 100 |
| Spindel- und Schneidkopfgeschwindigkeit | 20–200 U/min | Stufenlose Geschwindigkeitsregelung, Spindel-VFD-Geschwindigkeitsregelung |
| Werkzeugtyp | Standard-CNC-Einsätze | |
| Werkzeugschafttyp | Doppelseitige Drehwerkzeuge | Ein Werkzeug zum Außen- und Innenfasen |
| Haupteinheitstyp | Integral gegossene Struktur | |
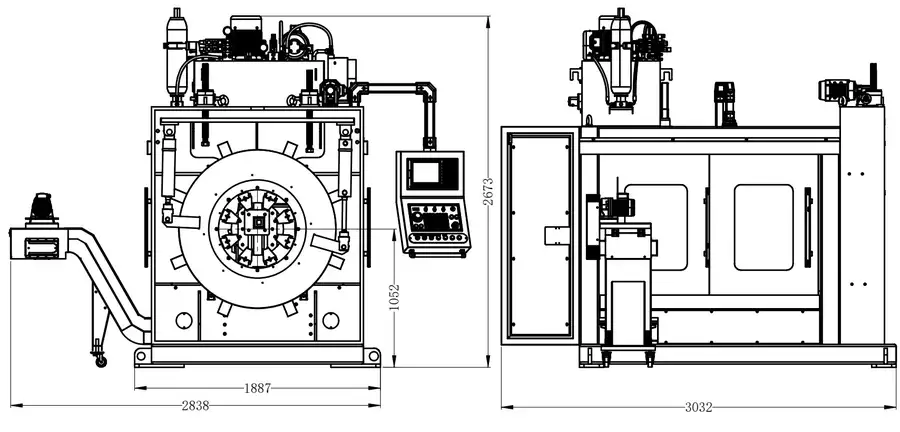
| Gesamtabmessungen | ||
| Maschinengewicht |
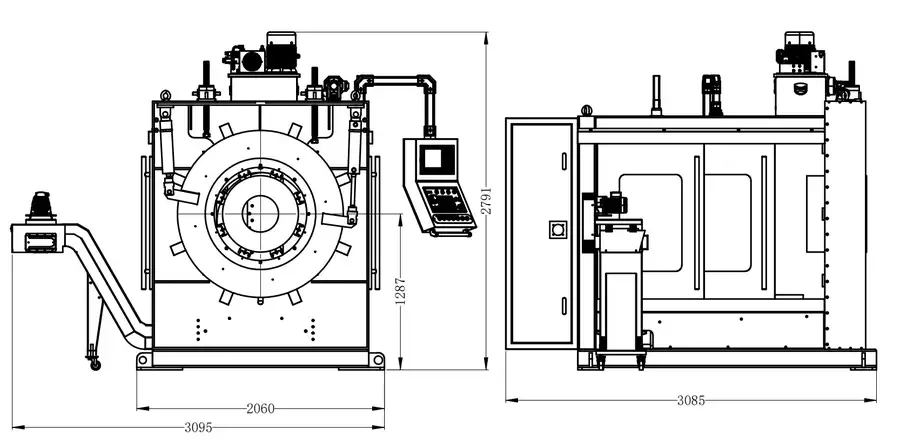
Gesamtmaßzeichnung DJ-400 (Bearbeitungsbereich: Φ30 – Φ457)
Technische Hauptparameter des SDJ-600 (Bearbeitungsbereich: Φ80 – Φ630)
| Nummer | Parameter | Bemerkungen |
| Bearbeitungsbereich | Φ80- Φ 630 | |
| Bearbeitbare Wandstärke | 3-120mm | |
| Abschrägungsprofile | V-, Doppel-V-, U-, UV-, I- und andere Fasenprofile | Kundenspezifische zusätzliche Abschrägungsprofile verfügbar |
| Spannmethode | Hydraulische Mehrbackenspannung | 8-Backen-Synchronspannung |
| Kontrollsystem | Yida, Taiwan | Weitere Steuerungssysteme optional |
| Geeignete Werkstückmaterialien | Kohlenstoffstahl, legierter Stahl, Edelstahl, Niedertemperaturstahl usw. | |
| Hauptmotorleistung | 7,5 kW | |
| Vorschubgeschwindigkeit | Servosteuerung | Einstellbar |
| X-Achsen-Servomotorleistung | 2,3 kW | |
| Y-Achsen-Servomotorleistung | 2,3 kW | |
| Schutzart der Haupteinheit | Vollständiger Rahmenschutz | |
| Art der Spanentfernung | Hinteres Lamellenketten-Spanentfernungssystem | Standard |
| Hydraulikmotorleistung | 2.2/ 5 | Optional |
| Vertikale und horizontale Achsensperrmethode | Manuell / Automatisch | Optional |
| Bildschirmgröße | 15 Zoll, 19 Zoll | Optional |
| Beleuchtung der Haupteinheit | Verfügbar | ROTE Beleuchtung |
| Wiederholgenauigkeit der X-Achsen-Positionierung | ±0,1 | |
| Wiederholgenauigkeit der Y-Achsen-Positionierung | ±0,1 | |
| Hauptmotor-Getriebetyp | Hochleistungs-Keilriemen | |
| Langweilige Tiefe | ≤150mm | Standard-Werkzeugschaft: 100 |
| Spindel- und Schneidkopfgeschwindigkeit | 20–200 U/min | Stufenlose Geschwindigkeitsregelung, Spindel-VFD-Geschwindigkeitsregelung |
| Werkzeugtyp | Standard-CNC-Einsätze | |
| Werkzeugschafttyp | Doppelseitige Drehwerkzeuge | Ein Werkzeug zum Außen- und Innenfasen |
| Haupteinheitstyp | Integral gegossene Struktur | |
| Gesamtabmessungen | ||
| Maschinengewicht |
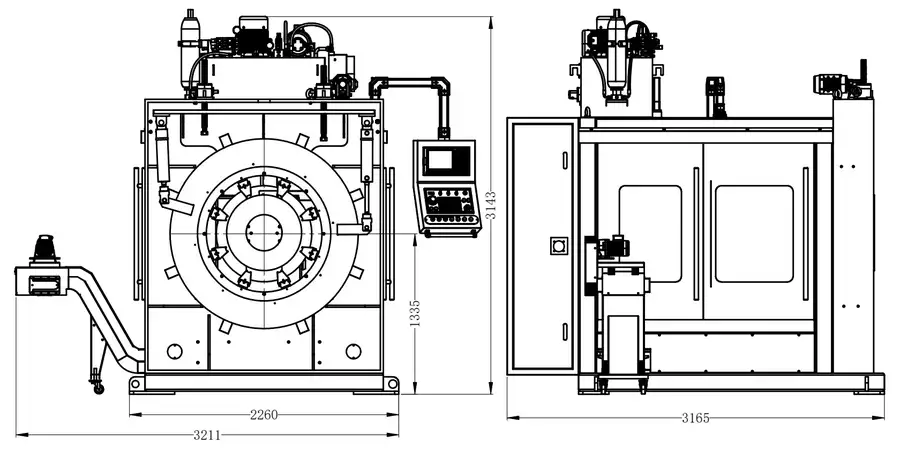
Gesamtmaßzeichnung DJ-600 (Bearbeitungsbereich: Φ80 – Φ630)
Technische Hauptparameter des SDJ-800 (Bearbeitungsbereich: Φ200 – Φ830)
| Nummer | Parameter | Bemerkungen |
| Bearbeitungsbereich | Φ200- Φ 830 | |
| Bearbeitbare Wandstärke | 3-150mm | |
| Abschrägungsprofile | V-, Doppel-V-, U-, UV-, I- und andere Fasenprofile | Kundenspezifische zusätzliche Abschrägungsprofile verfügbar |
| Spannmethode | Hydraulische Mehrbackenspannung | 8-Backen-Synchronspannung |
| Kontrollsystem | Yida, Taiwan | Weitere Steuerungssysteme optional |
| Geeignete Werkstückmaterialien | Kohlenstoffstahl, legierter Stahl, Edelstahl, Niedertemperaturstahl usw. | |
| Hauptmotorleistung | 7,5 kW | |
| Vorschubgeschwindigkeit | Servosteuerung | Einstellbar |
| X-Achsen-Servomotorleistung | 2,3 kW | |
| Y-Achsen-Servomotorleistung | 2,3 kW | |
| Schutzart der Haupteinheit | Vollständiger Rahmenschutz | |
| Art der Spanentfernung | Hinteres Lamellenketten-Spanentfernungssystem | Standard |
| Hydraulikmotorleistung | 2.2/ 5 | Optional |
| Vertikale und horizontale Achsensperrmethode | Manuell / Automatisch | Optional |
| Bildschirmgröße | 15 Zoll, 19 Zoll | Optional |
| Beleuchtung der Haupteinheit | Verfügbar | ROTE Beleuchtung |
| Wiederholgenauigkeit der X-Achsen-Positionierung | ±0,1 | |
| Wiederholgenauigkeit der Y-Achsen-Positionierung | ±0,1 | |
| Hauptmotor-Getriebetyp | Hochleistungs-Keilriemen | |
| Langweilige Tiefe | ≤150mm | Standard-Werkzeugschaft: 100 |
| Spindel- und Schneidkopfgeschwindigkeit | 20–200 U/min | Stufenlose Geschwindigkeitsregelung, Spindel-VFD-Geschwindigkeitsregelung |
| Werkzeugtyp | Standard-CNC-Einsätze | |
| Werkzeugschafttyp | Doppelseitige Drehwerkzeuge | Ein Werkzeug zum Außen- und Innenfasen |
| Haupteinheitstyp | Integral gegossene Struktur | |
| Gesamtabmessungen | ||
| Maschinengewicht |
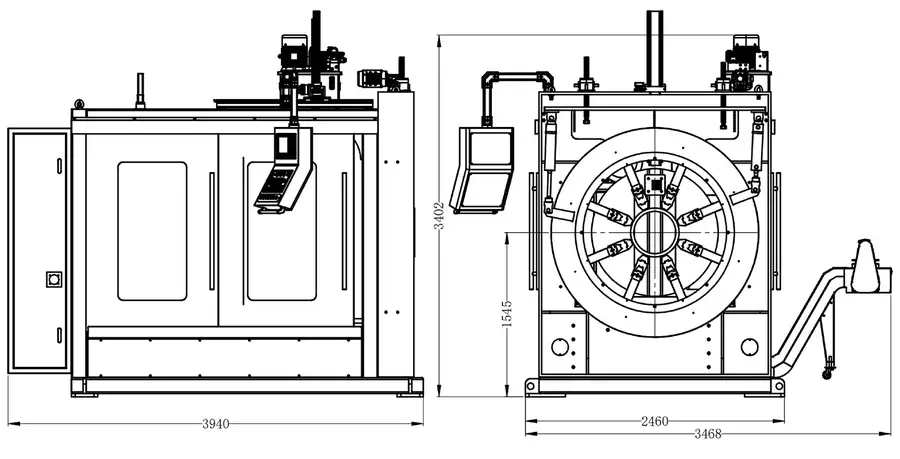
Gesamtmaßzeichnung des DJ-800 (Bearbeitungsbereich: Φ200 – Φ830)
Technische Hauptparameter des SDJ-1200 (Bearbeitungsbereich: Φ300 – Φ1200)
| Nummer | Parameter | Bemerkungen |
| Bearbeitungsbereich | Φ300- Φ 1200 | |
| Bearbeitbare Wandstärke | 3-200mm | |
| Abschrägungsprofile | V-, Doppel-V-, U-, UV-, I- und andere Fasenprofile | Kundenspezifische zusätzliche Abschrägungsprofile verfügbar |
| Spannmethode | Hydraulische Mehrbackenspannung | 8-Backen-Synchronspannung |
| Kontrollsystem | Yida, Taiwan | Weitere Steuerungssysteme optional |
| Geeignete Werkstückmaterialien | Kohlenstoffstahl, legierter Stahl, Edelstahl, Niedertemperaturstahl usw. | |
| Hauptmotorleistung | 18,5 kW | |
| Vorschubgeschwindigkeit | Servosteuerung | Einstellbar |
| X-Achsen-Servomotorleistung | 2,3 kW | |
| Y-Achsen-Servomotorleistung | 2,3 kW | |
| Schutzart der Haupteinheit | Vollständiger Rahmenschutz | |
| Art der Spanentfernung | Hinteres Lamellenketten-Spanentfernungssystem | Standard |
| Hydraulikmotorleistung | 2.2/ 5 | Optional |
| Vertikale und horizontale Achsensperrmethode | Manuell / Automatisch | Optional |
| Bildschirmgröße | 15 Zoll, 19 Zoll | Optional |
| Beleuchtung der Haupteinheit | Verfügbar | ROTE Beleuchtung |
| Wiederholgenauigkeit der X-Achsen-Positionierung | ±0,1 | |
| Wiederholgenauigkeit der Y-Achsen-Positionierung | ±0,1 | |
| Hauptmotor-Getriebetyp | Hochleistungs-Keilriemen | |
| Langweilige Tiefe | ≤150mm | Standard-Werkzeugschaft: 100 |
| Spindel- und Schneidkopfgeschwindigkeit | 20–200 U/min | Stufenlose Geschwindigkeitsregelung, Spindel-VFD-Geschwindigkeitsregelung |
| Werkzeugtyp | Standard-CNC-Einsätze | |
| Werkzeugschafttyp | Doppelseitige Drehwerkzeuge | Ein Werkzeug zum Außen- und Innenfasen |
| Haupteinheitstyp | Integral gegossene Struktur | |
| Gesamtabmessungen | ||
| Maschinengewicht |
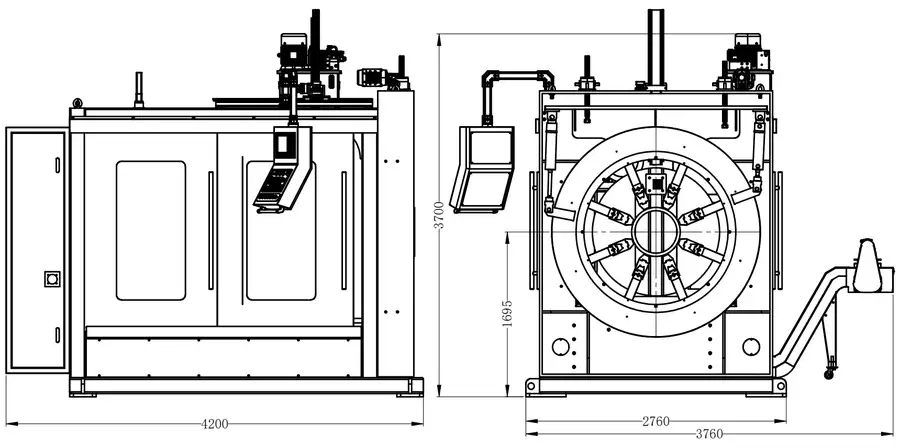
Gesamtmaßzeichnung DJ-1200 (Bearbeitungsbereich: Φ300 – Φ1200)
Technische Hauptparameter des SDJ-1500 (Bearbeitungsbereich: Φ500 – Φ1500)
| Nummer | Parameter | Bemerkungen |
| Bearbeitungsbereich | Φ500- Φ 1500 | |
| Bearbeitbare Wandstärke | 3-200mm | |
| Abschrägungsprofile | V-, Doppel-V-, U-, UV-, I- und andere Fasenprofile | Kundenspezifische zusätzliche Abschrägungsprofile verfügbar |
| Spannmethode | Hydraulische Mehrbackenspannung | 8-Backen-Synchronspannung |
| Kontrollsystem | Yida, Taiwan | Weitere Steuerungssysteme optional |
| Geeignete Werkstückmaterialien | Kohlenstoffstahl, legierter Stahl, Edelstahl, Niedertemperaturstahl usw. | |
| Hauptmotorleistung | 4KW | |
| Vorschubgeschwindigkeit | Servosteuerung | Einstellbar |
| X-Achsen-Servomotorleistung | 2,3 kW | |
| Y-Achsen-Servomotorleistung | 2,3 kW | |
| Schutzart der Haupteinheit | Vollständiger Rahmenschutz | |
| Art der Spanentfernung | Hinteres Lamellenketten-Spanentfernungssystem | Standard |
| Hydraulikmotorleistung | 2.2/ 5 | Optional |
| Vertikale und horizontale Achsensperrmethode | Manuell / Automatisch | Optional |
| Bildschirmgröße | 15 Zoll, 19 Zoll | Optional |
| Beleuchtung der Haupteinheit | Verfügbar | ROTE Beleuchtung |
| Wiederholgenauigkeit der X-Achsen-Positionierung | ±0,1 | |
| Wiederholgenauigkeit der Y-Achsen-Positionierung | ±0,1 | |
| Hauptmotor-Getriebetyp | Hochleistungs-Keilriemen | |
| Langweilige Tiefe | ≤150mm | Standard-Werkzeugschaft: 100 |
| Spindel- und Schneidkopfgeschwindigkeit | 20–200 U/min | Stufenlose Geschwindigkeitsregelung, Spindel-VFD-Geschwindigkeitsregelung |
| Werkzeugtyp | Standard-CNC-Einsätze | |
| Werkzeugschafttyp | Doppelseitige Drehwerkzeuge | Ein Werkzeug zum Außen- und Innenfasen |
| Haupteinheitstyp | Integral gegossene Struktur | |
| Gesamtabmessungen | ||
| Maschinengewicht |
Gesamtmaßzeichnung DJ-1200 (Bearbeitungsbereich: Φ500 – Φ1500)
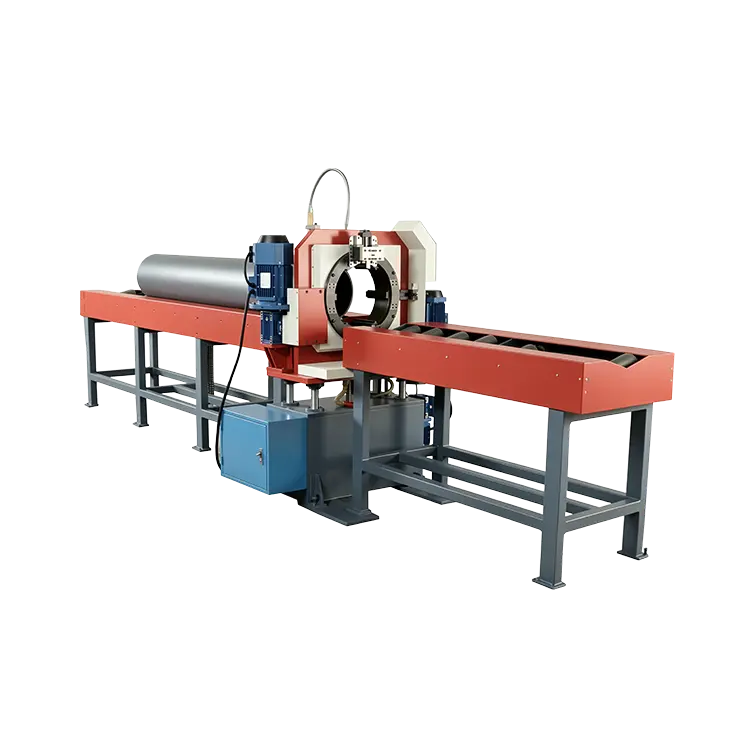
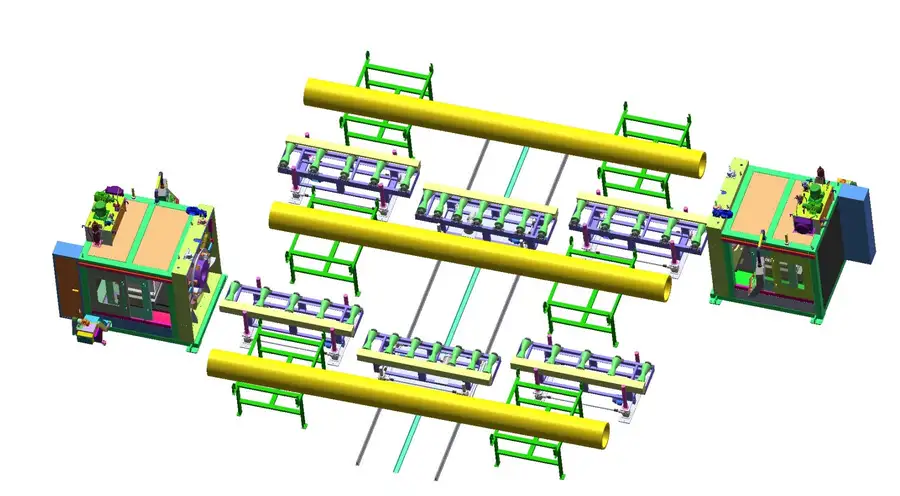
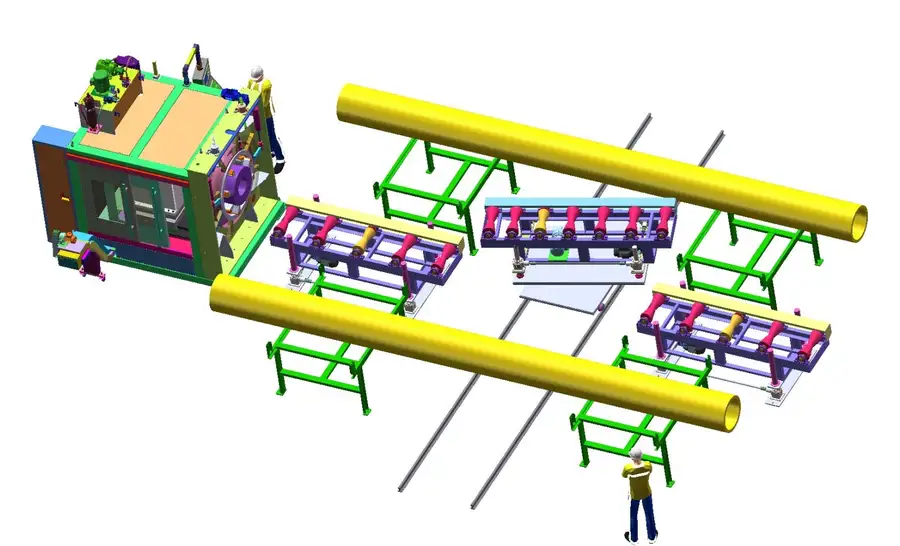
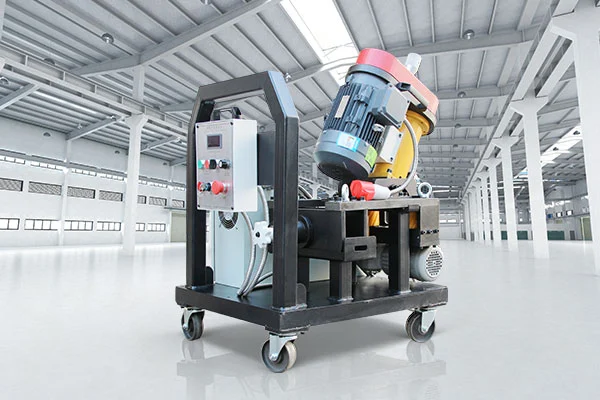
Die CNC-Rohranfasmaschine unterstützt mehrere Layoutschemata für ein optimiertes Anfasen verschiedener Rohrdurchmesser. Flexible Konfigurationen optimieren Arbeitsabläufe und verbessern die Anpassungsfähigkeit und Verarbeitungskapazität vor Ort.
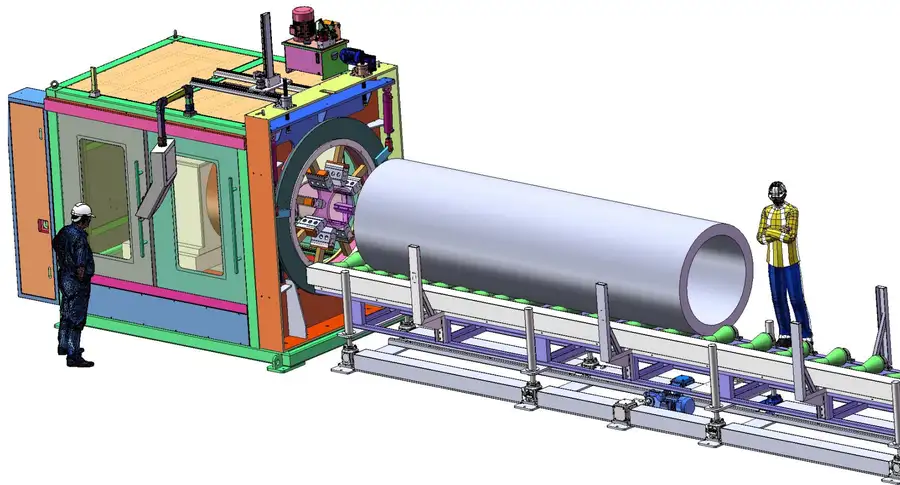
Rollenmaterial: Kohlenstoffstahl mit hochfester Polyurethanbeschichtung, V-förmige Rollen
Leinenlänge: 6–12 m (anpassbare Länge)
Fördermethode: Elektrische Förderung
Fördergeschwindigkeit: 2–20 m/min
Geschwindigkeitsregelung: Stufenlose VFD-Geschwindigkeitsregelung
Steuerungssystem: Drahtlose Fernbedienung
Hebesystem: 4–6 elektrisch synchronisierte Hebevorrichtungen, die die Höhe der Rohrmitte elektrisch anpassen, um das Anfasen von Rohren mit unterschiedlichen Durchmessern zu ermöglichen
Verfahrwagen: Querbewegung, Arbeiten mit Gestellen für eine optimierte Produktion
Rollenmaterial: Kohlenstoffstahl mit hochfester Polyurethanbeschichtung, V-förmige Rollen
Leinenlänge: 6–12 m (anpassbare Länge)
Fördermethode: Elektrische Förderung
Fördergeschwindigkeit: 2–20 m/min
Geschwindigkeitsregelung: Stufenlose VFD-Geschwindigkeitsregelung
Steuerungssystem: Drahtlose Fernbedienung
Hebesystem: 4–6 elektrische Synchronheber. Passen Sie die Höhe der Rohrmitte elektrisch an die Rohrabschrägung für verschiedene Durchmesser an
Automatisches Rohrdrehen: Ermöglicht das Abschrägen an beiden Rohrenden
Rollenmaterial: Kohlenstoffstahl mit hochfester Polyurethanbeschichtung, V-förmige Rollen
Leinenlänge: 6–12 m (anpassbar)
Fördermethode: Elektrische Förderung
Fördergeschwindigkeit: 2–20 m/min
Geschwindigkeitsregelung: Stufenlose VFD-Geschwindigkeitsregelung
Steuerungssystem: Drahtlose Fernbedienung
Hebesystem: 4–6 elektrisch synchronisierte Heber. Es verstellt die Rohrmittenhöhe elektrisch, um sie an die Anfasarbeiten von Rohren mit unterschiedlichen Durchmessern anzupassen.
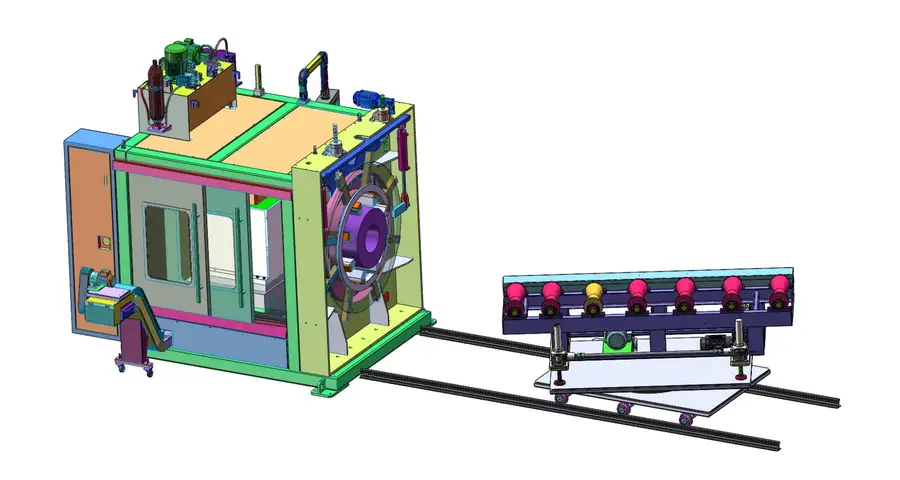
Rollenmaterial: Kohlenstoffstahl mit hochfester Polyurethanbeschichtung, V-förmige Rollen
Leitungslänge: 3 m (anpassbar, ohne die unteren Schienen)
Fördermethode: Elektrische Förderung
Fördergeschwindigkeit: 2–20 m/min
Geschwindigkeitsregelung: Stufenlose VFD-Geschwindigkeitsregelung
Steuerungssystem: Drahtlose Fernbedienung
Hebesystem: 4–6 elektrisch synchronisierte Heber. Elektrische Einstellung der Rohrmittenhöhe zur Anpassung an das Anfasen von Rohren mit unterschiedlichen Durchmessern
Automatisches Rohrdrehen: Unterstützt das Abschrägen an beiden Rohrenden
Passen Sie die Halterungshöhe manuell an, um sie an der Maschinenmitte auszurichten
Bewegen Sie sich manuell vorwärts und rückwärts, um die Stützposition von Stahlrohren anzupassen
A: Der Rahmen des CNC-Anfasmaschinenrohrs besteht aus verdicktem Material mit Präzisionsschweißung und zeichnet sich durch eine stabile Struktur und hohe Schlagfestigkeit aus. Seine Edelstahlbasis bietet hervorragende Korrosions- und Verschleißfestigkeit, hervorragenden Schutz und lange Lebensdauer.
A: Der Hauptkörper verfügt über ein integriertes Gussverfahren für hohe Bearbeitungsgenauigkeit und starke strukturelle Steifigkeit. Es ist mit einer 8-Backen-Klemmstruktur ausgestattet, die eine große Kontaktfläche und eine feste Klemmung bietet, um eine Verformung dünnwandiger Rohre während der Bearbeitung wirksam zu verhindern.
A: Es übernimmt den Heckmotorantrieb und eliminiert den herkömmlichen Frontmotor plus Schleifringstruktur, um Ausfallraten zu reduzieren, eine stabile Übertragung zu gewährleisten und Ausfallzeiten für die Wartung zu verkürzen.
A: Das automatische Dual-Link-Zentrierdesign ermöglicht eine schnelle und einfache Ausrichtung. Die unabhängige hintere Schlackenentfernungsstruktur beeinträchtigt die Bearbeitungsgenauigkeit nicht und ermöglicht eine einfachere Reinigung und Wartung.
Adresse
Industriegebiet Banshang Dalongsi, Stadt Liujia, Bezirk Wujin, Stadt Changzhou, Provinz Jiangsu, China
Tel